Въведение
Ще започна с нещо лично. Не помня колко пъти съм влизал между два товарни вагона да затегна винтовата автоцепка, но помня отлично какво означава това при минус десет градуса, в три през нощта, с фенер в зъби и с чувството, че в съседния коловоз минава маневрен състав. Всеки, който е правил това в реална експлоатация, знае какво е да чакаш сигнала, да щракаш лулата на спирачния проводник и после да вървиш по целия състав за спирачния тест.
Точно този процес — закачането и разкачването на вагони „на ръка“ — е последното голямо ръчна операции в европейския железопътен товарен транспорт. Америка го е махнала преди повече от век. Русия и Китай също. Европа продължава да закача и разкача с ръце — с причини, но и с цена.
През септември 2026 г. се случи нещо, което аз лично очаквам от години: ÖBB Rail Cargo Group и Knorr-Bremse подписаха първия в Европа търговски договор за оборудване на товарен влак с цифрови автоцепки (DAC — Digital Automatic Coupling). Тази статия е моят опит да систематизирам какво е DAC, как стигнахме дотам, какво ще промени — особено за спирачния тест — и какво означава за българския товарен транспорт.
1. Защо Европа и днес разкача и закача с ръце
Да си признам честно: винтовата съединителна цепка не е глупава конструкция. Тя е евтина, често виждала всякакви удари, взаимосъвместима от Португалия до Полша и описана отдавна — веригата с винтова резба и гайка-приспособление работи съвместно с буферите по UIC 520 (минимално разрушаващо натоварване на цепката 850 kN), а товарните буфери по UIC 526 имат типични глави 340×450/550 mm с ход около 105 mm. Цялата система е издържала над 150 години експлоатация.
Проблемът е другаде — и е двоен:
- Време и труд. Цепенето и разцепването е ръчна операция. При нея се губят минути на влак в сортировъчни гари и на граници, изискват се хора между вагоните, а спирачният тест на състава също е ходове и гледане на манометри.
- Безопасност. Работата между вагони по време на маневрена дейност е една от най-рисковите в сектора. Именно затова European Commission и секторът поставят автоматичното цепене сред мерките и за по-висока безопасност, не само за производителност.
Между другото, светът отдавна е решил проблема — само не по нашия начин:
| Система | Регион | От кога | Принцип |
|---|---|---|---|
| Винтова цепка + буфери (UIC 520) | Европа | XIX век | Ръчно закрепване с винт, ръчно свързване на спирачния проводник |
| Автоцепка Janney (челюстна, стандарт AAR) | Северна Америка | Патент 1873 г. | Автоматична механична връзка, без въздушна и даннова връзка в самата цепка |
| Автоцепка SA-3 | бивш СССР, част от Азия | От 1930-те | Автоматична механична връзка |
| DAC (цифрова автоцепка) | Европа (в разработка) | 2020-те | Автоматична връзка на механика + въздух + захранване + данни |
Обърнете внимание на разликата между втория и четвъртия ред. Американската AAR автоцепка свързва само механиката — спирачният проводник пак се свързва ръчно. Европейската концепция DAC върви още една стъпка напред: във вагона влиза непрекъсната електрическа линия за захранване и данни по целия състав. Това е фундаменталната новост.
Интересното е, че идеята за европейска миграция не е нова — немското транспортно министерство (BMV) публикува проучване за концепцията на EU-миграция още преди години, с извода, че автоматичното цепене се прилага по целия свят — но не и в Европа. Проблемът беше не техническата възможност, а координацията: кой ще плати, кой ще стандартизира, кой ще организира прехода при десетките оператори и хилядите вагони.
2. Какво е цифровата автоцепка (DAC)
DAC е автоцепка, която при цепенето свързва едновременно:
- Механичната връзка — тягово-опорното устройство между вагоните;
- Въздушната линия — спирачния проводник и помощните въздушни съоръжения;
- Захранването — електрическо захранване по целия състав;
- Данните — непрекъсната мрежа от локомотива до последния вагон.
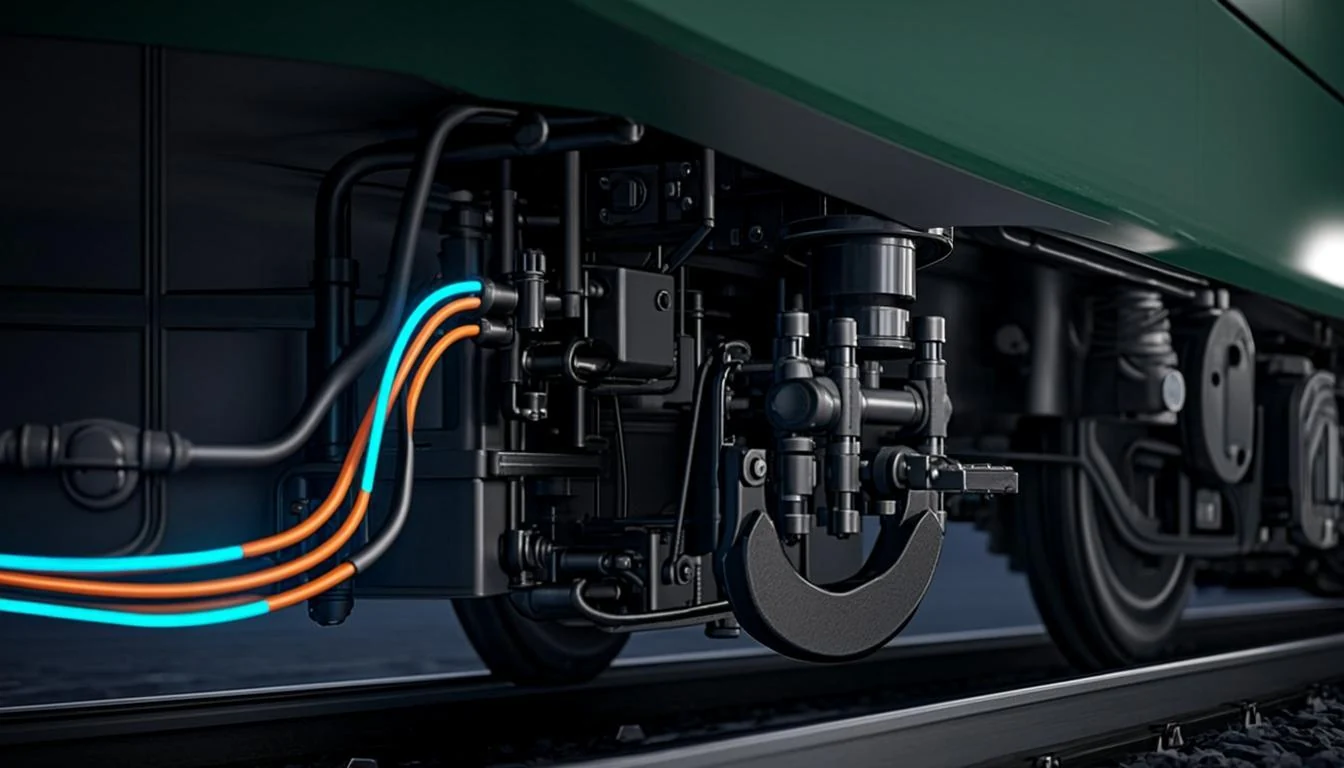 Концептуален рендер: интелигентна цепка с даннови и силови линии по рамата — сърцето на „цифровия товарен влак“.
Да обясня защо четвъртата точка е революционна за нас, спирачните специалисти. Днес вагонът е „сляп“: той няма адрес, няма процесор, няма връзка със състава. Всичко, което прави, го прави пневматично — реагира на налягането в спирачния проводник. DAC превръща вагона в възел от мрежа: той може да се докладва, да бъде разпитан, да изпълни автоматичен тест, да предаде данни за състоянието си.
2.1. Продуктите на пазара
Knorr-Bremse — световният лидер в спирачките — развива две семейства, които показват логиката на прехода:
- FreightLink (DAC Type 5) — автоцепка за товарните вагони: автоматично свързване на механика, въздух, захранване и данни, плюс автоматично разцепване;
- HybridLink — хибридна цепка за локомотивите, съвместима и с вагони, оборудвани с DAC, и със стари вагони с винтови цепки. Това е ключът към миграционния период, за който ще стане дума в раздел 6.
Наред с Knorr-Bremse в европейските програми активно работят и Wabtec, Dellner Couplers и други производители — конкуренция, която би ни трябвала, за да не зависим от един доставчик. Същите имена, между другото, познавате от историята на спирачната техника — за съперничеството между тях писах и по-рано в портала.
3. Спирачният тест става софтуер
Тук е сърцевината на статията, защото този портал е за спирачки. Официалната продуктова документация на Knorr-Bremse изброява функциите, които DAC прави възможни: автоматизиран спирачен тест, проверка на цялостността на състава (train integrity) и цифров мониторинг на състоянието.
Нека сравним двете реалности.
Днес, по UIC 540, спирачният тест на товарен състав е физически ход:
- Проверка на херметичността на спирачния проводник по целия състав;
- Изпитване на спирачката при всички позиции — обслужващо спиране, аварийно, отпускане;
- Обхождане на всеки вагон — налягане в спирачния цилиндър, изход на щангата, отпускане;
- Проверка на всеки кран, всеки документ, всеки пломбован вентил;
- Всичко се записва на ръка, а машинистът чака.
Процедурата е задължителна, правят я квалифицирани хора — и струва реално време: при дълъг товарен състав говорим за близо час чиста работа, плюс слотове в графика, плюс нощен труд.
С DAC, същият тест е цифров диалог:
- Локомотивът подава команда по данновата линия на всяка цепка;
- Във всеки вагон спирачното оборудване изпълнява и докладва — налягане, време за отговор, състояние;
- Системата сравнява с нормативните изисквания и съставя протокол;
- Машинистът (или диспечерът) вижда резултата: „спирачният тест — успешно“, за минути.
Важно уточнение, за да няма недоразумения: това не е „махане на спирачния тест“, а автоматизиране на него. Нормативните изисквания за спирачната годност остават; променя се как се доказват — с измервания и протокол от всеки вагон, вместо с ходене по коловозите. Нещо повече: цифровият тест е обективно по-детайлен, защото записва реални стойности, а не визуална оценка.
За българския читател ще добавя и това: при ревизиите по ВПИ-ЕМГ ние отдавна измерваме и протоколираме същите параметри — само че в депо, при тежки стендови изпитвания. DAC носи тази измервателна дисциплина по релсите, в експлоатация, при всеки влак.
4. Хронология: от проучването до първия търговски влак
Европейският път на DAC е дълъг и документиран. Ето ключовите етапи:
| Година | Събитие |
|---|---|
| 2010 | BMV (Германия) публикува финалния доклад на проучването за концепцията на EU-миграция към DAC |
| 2020 | Стартира EDDP (European DAC Delivery Programme) под шапката на Europe’s Rail — отворена платформа за координирана европейска миграция |
| 2020–2026 | Консорциумът DAC4EU (лидери: DB AG и ÖBB Rail Cargo Group) изпитва DAC в шест последователни фази при реални експлоатационни условия |
| 2022 | Knorr-Bremse обявява изпитванията на своята e-цепка (електрически контакт) — централен компонент за края на данновата и силовата линия |
| 2022–2023 | Ревизиите на TSI (вкл. TSI WAG) създават регулаторното пространство за DAC; задължителност още няма — техническата разработка продължава |
| 2023–2024 | EDDP публикува Генерален мастер план; секторът е поканен да участва в мащабни изпитвания с около 100 пре-деплоймънт влака (2026–2028) |
| 2025 | По данни на EDDP за пълната миграция на ~500 000 товарни вагона са нужни около 8,5 млрд. € |
| септември 2026 | Първият търговски договор в Европа: ÖBB Rail Cargo Group възлага на Knorr-Bremse оборудването на състав от 23 вагона и локомотив с DAC по EU-проекта PioDAC, с редовна експлоатация от 2028 г. |
Един детайл от изпитванията ми стана любими: DB Cargo докладва, че автоцепките са изпитвани в четири температурни диапазона — на сухо, със суграшица, с лед и при 90% влажност. Тоест точно там, където ние всъщност работим: през януари, на открито. Това е разликата между лабораторна демонстрация и железопътна техника.
5. Колко струва и кой плаща
Говорим за една от най-скъпите единични инвестиции в европейския железопътен транспорт. По EDDP данни пълната миграция на около 500 000 товарни вагона струва около 8,5 млрд. €. Knorr-Bremse добавя още един мащаб: преобразуването засяга и до 15 000 локомотива. Нека бъда прям: това не са пари, които един оператор сам ще извади от джоба.
Затова архитектурата на прехода е триетажна:
- EDDP координира стандартизацията, избора на отворен модел, миграционните планове и търсенето на европейско финансиране;
- EU-финансираните проекти (PioDAC, плюс семейството от програми под Europe’s Rail) поемат риска на първите приложения — точно затова PioDAC е „Pioneer“;
- Хибридните решения (като HybridLink) позволяват локомотив да работи и с цифрови, и с класически вагони — преходът може да е постепенен, а не „голяма експлозия“.
Има и честна страна на сметката, която не искам да скривам: дори на този етап поканата на Europe’s Rail за 100-те пре-деплоймънт влака (старт в края на 2026 г., минимум две години изпитвания) открито посочва, че финансирането на фазата още не е обезпечено. Тоест времевата линия от таблицата по-горе е реалистична, но не и гарантирана. За индустрия, която помни по-ранни „задължителни“ технологии, приети на хартия но без пари, това е законен скептицизъм — и аз го споделям.
6. Какво означава това за България
Тук ще си позволя повече лични оценки — обозначавам ги като такива.
България е сред страните в ЕС с най-висок дял на желязото (заедно с вътрешните водни пътища) във вътрешния товарооборот — по Eurostat той е нараснал от 47,4% (2018) на 52,2% (2023), при средно за ЕС 16,9% само за желязото. Тоест ние сме силно зависими от товарните влакове: въглища за ТЕЦ „Марица изток“, зърно, цимент, дървесина, контейнерни превози към и от пристанищата.
 Сортировъчна гара в златен час. Именно тези операции — цепене, спирачни тестове, подготовка на състави — ще се променят най-много с DAC.
При такъв товарен профил ефектът от DAC е пряк:
- Сортировъчните и граничните гари. На места като сортировъчната гара Драгоман, Пловдив или Русе, и на граничните прелази към Турция, Сърбия, Северна Македония и Гърция, всяка минута, спестена при цепенето и подготовката на състава, е минута пробив на капацитет. А капацитетът е точно това, от което мърмори секторът ни от години.
- Безопасност. Изваждането на човека от междурелсието по време на маневри е може би най-човечният аргумент. Всеки, който е чувал история за инцидент при цепене, знае за какво говоря.
- Спирачният тест. За вагонните участъци и операторите това е директна промяна в ежедневието: по-бързи, обективни, документирани проверки — и по-малко спорни ситуации при приемо-предаване.
- Стареещият парк. Основната част от българските товарни вагони са с класическа винтова цепка. Миграцията е възможност, но и тежко финансово изпитание за оператори, които и сега скребат по джобовете за реновации. Моето убеждение е, че без системно EU финансиране за малките и средни оператори миграцията у нас ще върви бавно.
И още нещо, което смятам за важно. България е в коридорите на TEN-T и участва активно в европейските железопътни програми. Ако у нас има воля за участие в пре-деплоймънт фазата с пилотни състави — примерно по направленията за пристанище Бургас или на товарния маршрут Русе—София—Кулата — бихме се научили на технологията, докато другите я купуват готова. Такива прозорци се отварят веднъж.
7. Предизвикателства и честни въпросителни
За баланс, ето какво стои пред DAC:
- Стандартизацията не е приключила. Ревизиите на TSI дадоха рамка, но задължително изискване за DAC още няма — той все още е в фаза разработка и изпитвания;
- Парите. 8,5 млрд. € за 500 000 вагона; финансирането дори на изпитвателните 100 влака не е обезпечено;
- Цената на комплекта. Цифровата автоцепка е многократно по-скъпа от винтова цепка + буфери; икономиката работи на партиден ефект и на спестено време;
- Преходният период. Години наред ще се движат смесени състави — с Digital вагони, стари вагони, хибридни локомотиви. Всяка разлика е риск, ако не е мислено решена;
- Нови компетенции. Цепката вече е електронен възел — значи от депата ще искат и електроници, и софтуерна грамотност, и кибер-хигиена. Това е промяна в професията, не само в техниката.
Заключение
Цифровата автоцепка е онзи редък вид проект, който едновременно смъква цена, печели време и спасява хора. От патента на Janney през 1873 г. светът е знаел, че цепенето може да е автоматично; Европа прекарва почти 150 години с винтова цепка по логични, но вече остарели причини. С DAC — и с решенията като PioDAC, които от 2028 г. ще покажат технологията в редовна товарна работа — вагонът най-после става част от мрежата: с данни, захранване и спирачен тест, който се прави с протокол, а не с ходене по коловозите.
Лично аз ще си остана внимателен оптимист: хронологията е реална, но парите и стандартите трябва да дойдат. А за нас, които сме цепяли на ръце при минус десет, настъпващата промяна има и малко по-личен смисъл — следващото поколение маневрени и спирачни специалисти няма да знае какво е фенер в зъби между два вагона. Дано никога и не разбере.
Информацията в тази статия е базирана на официалните материали на Knorr-Bremse (newsroom.knorr-bremse.com; rail.knorr-bremse.com; dac4.eu), на данните на Europe’s Rail / European DAC Delivery Programme (rail-research.europa.eu), на докладите на BMV за DAC миграцията, на публикациите на Rail Freight Centre и Railmarket по Eurostat данни, както и на стандартите UIC 520, UIC 526 и UIC 540 и TSI WAG.
Може да ви е интересно още:
Спирачката като софтуер: nX архитектурата прави спирането програмируемо Как nX архитектурата на Knorr-Bremse превръща спирачката в софтуерна платформа — с EM Brake в редовна експлоатация при Trenitalia.
EBCU срещу конвенционално пневматично управление на спирачките Подробно сравнение между електронното управление чрез EBCU и класическото пневматично управление.
VPI-EMG спирачни ревизии на товарни вагони Как се извършват спирачните ревизии на товарни вагони по ВПИ-ЕМГ — базата, върху която ще легне автоматизираният спирачен тест.
Wabtec, Faiveley: история, съперничество с Knorr-Bremse Историята на втория гигант в спирачната техника — днес и активен играч в автоцепките.